 English
 中文简体
 русский
 Français
 Español
 عربى
 Свяжитесь с нами
-
 ЭЛЕКТРОНИКА И ПОЛУПРОВОДНИКИ
-
 Нефтехимическая промышленность
-
 ТЕРМИЧЕСКАЯ ОБРАБОТКА МЕТАЛЛА
-
 ЕДА И НАПИТКИ
-
 Фармацевтика и здравоохранение
-
 ЭНЕРГИЯ И БЕЗОПАСНОСТЬ
-
 НОВЫЕ МАТЕРИАЛЫ И ИНТЕЛЛЕКТУАЛЬНОЕ ПРОИЗВОДСТВО
-
 Азотное отверждение шин
-
 Лабораторный приборный газ-носитель
-
 Промышленная продувка и вытеснение
Углеродное молекулярное сито для электронной промышленности: основные характеристики и выбор
2026-09-15
Контент
- 1 Какую роль играет углеродное молекулярное сито в производстве азота электронного качества?
- 2 Основные характеристики CMS для приложений электронной промышленности
- 3 Как спецификации CMS влияют на производительность системы PSA
- 4 Выбор подходящей марки CMS для применения в электронике
- 5 Практические соображения по приобретению CMS для электронных приложений
- 6 Вопросы стоимости жизненного цикла
- 7 Как указать CMS для завода электроники
- 8 Оценка поставщиков CMS для электронной промышленности
- 9 Вывод: выбирайте CMS, основываясь на требованиях процесса, а не на основе таблицы данных.
Завод по производству электроники в Восточной Азии недавно обнаружил партию дефектных микрочипов по колебаниям чистоты азота на этапе оплавления припоя. Основной причиной был не сам генератор азота PSA, а загрузка углеродных молекулярных сит (CMS), которая была выбрана без учета фактического рабочего давления и температурных циклов установки. Для производителей электроники, где азот используется для пайки оплавлением, волновой пайки, хранения компонентов и обработки в инертной атмосфере, выбор CMS не является решением о покупке товара. Это решение о надежности процесса.
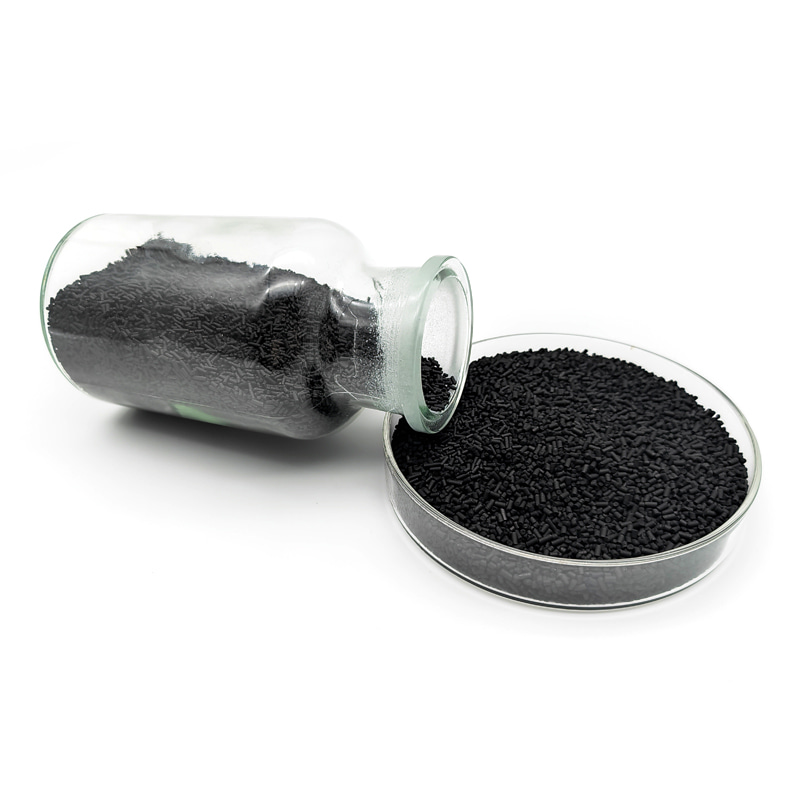
Углеродное молекулярное сито представляет собой адсорбирующий материал внутри генераторов азота с адсорбцией при переменном давлении (PSA), который отделяет азот от сжатого воздуха. В электронной промышленности последствия плохой работы CMS включают окислительные повреждения паяных соединений, нестабильную инертизацию в печах для отверждения и увеличение затрат на техническое обслуживание из-за преждевременной дезактивации сит. В этой статье объясняется, как CMS ведет себя при производстве азота для электроники, какие характеристики действительно имеют значение и как оценивать поставщиков, выходящих за рамки технических данных.
Какую роль играет углеродное молекулярное сито в производстве азота электронного качества?
Генераторы азота PSA работают за счет циркуляции сжатого воздуха через резервуар, наполненный CMS. Молекулы кислорода диффундируют в микропоры сита быстрее, чем молекулы азота, поэтому под давлением кислород преимущественно адсорбируется. Поток обогащенного азотом газа выходит из верхней части сосуда. Когда давление сбрасывается, кислород десорбируется и сито готово к следующему циклу.
Для производства электроники эффективность разделения должна быть стабильной в течение тысяч циклов. В отличие от генераторов азота для менее требовательных отраслей промышленности, в электронике обычно требуется чистота азота в диапазоне от 99,5% до 99,999%, в зависимости от этапа процесса. CMS с непостоянным распределением пор по размеру будет вызывать колебания чистоты, которые невидимы при ежедневных показаниях анализатора азота, но проявляются позже в виде сбоев в работе чувствительных компонентов.
Основные характеристики CMS для приложений электронной промышленности
Процесс выбора CMS должен основываться на трех категориях производительности: чистота азота, скорость восстановления и механическая долговечность. Каждая категория напрямую связана со средой производства электроники.
Возможность очистки азота
CMS оценивается по максимальной чистоте азота, которую он может достичь в системе PSA. Обычные коммерческие сорта включают CMS-240, CMS-260 и CMS-285, где число относится к давлению в килопаскалях, при котором сито обеспечивает заданную чистоту. Например, марка CMS-260 часто используется в системах, рассчитанных на чистоту азота 99,99% при входном давлении 0,6 МПа. Стандарт электронной промышленности с чистотой от 99,99% до 99,999% требует марок CMS с узким распределением микропор, обычно в диапазоне от 0,3 до 0,5 нм.
Важно понимать, что более высокая чистота в меньшей системе PSA не означает автоматически лучшее качество. Марка CMS, достигающая чистоты 99,999%, но имеющая низкую степень восстановления, будет потреблять значительно больше сжатого воздуха, что напрямую приводит к затратам на электроэнергию. Степень восстановления обычно составляет от 35% до 45% для стандартных марок CMS, обеспечивающих чистоту 99,5%, и падает до 25–30% при чистоте 99,99%. Завод электроники должен выбрать класс CMS на основе конкретная цель чистоты для каждой точки использования азота, а не с максимально возможным показателем чистоты.
Чувствительность к давлению и температуре
Адсорбционные характеристики CMS чувствительны как к температуре, так и к давлению. Зависимость чистоты азота от давления по существу линейна в нормальном рабочем диапазоне от 0,5 до 0,8 МПа, но ниже 0,5 МПа чистота резко падает. Температура оказывает менее очевидное, но не менее важное влияние: на каждые 5°C повышения температуры приточного воздуха адсорбционная способность CMS снижается примерно на 1–2%. Системы сжатого воздуха на заводах по производству электроники часто работают при более высоких температурах, чем указано в технических характеристиках, особенно летом, поскольку теплообменники и осушители компрессоров недостаточно рассчитаны на пиковую нагрузку. Если спецификация CMS основана на температуре входящего воздуха 20°C, а на самом деле установка работает при температуре 32°C, реальная чистота будет ниже, чем указано на этикетке.
Практический смысл заключается в том, что выбор CMS для применения в электронике должен учитывать температурный запас. Необходимо просмотреть кривые производительности, предоставленные поставщиком сит, чтобы проверить, достижима ли заявленная чистота в условиях самого теплого месяца на заводе, а не только в среднегодовых условиях.
Механическая прочность и пылеобразование
Частицы CMS трутся друг о друга во время циклов давления, а также подвергаются вибрации блока PSA. Несколько сотен тысяч циклов в течение 5-летнего срока службы приводят к истиранию частиц. Образующиеся мелкие частицы пыли могут засорить фильтры после ситового слоя, уменьшить поток и загрязнить поток азота, если в системе отсутствует надлежащая фильтрация. Для приложений в области электроники, где азот может вступать в прямой контакт с паяльной пастой или поверхностями печатных плат, пыль от CMS представляет собой известный риск загрязнения.
Рекомендуемая марка CMS должна иметь твердость выше 90% (эквивалент ASTM D3802) и объемную плотность от 650 до 700 кг на кубический метр. Поставщики должны быть в состоянии предоставить данные испытаний на истирание, а не только первоначальный анализ размера частиц. Также стоит задаться вопросом о производительности сита после ускоренных испытаний на срок службы, поскольку CMS, которое теряет 5% своей прочности на раздавливание в первый год, часто все еще может использоваться для общей инертизации, но не для производства электроники.
Как спецификации CMS влияют на производительность системы PSA
CMS всегда оценивается внутри системы PSA, а не изолированно. В следующей таблице показано, как типичная марка CMS работает в различных условиях эксплуатации, на основе данных, которые обычно предоставляют производители. Эти значения соответствуют марке CMS среднего класса, подходящей для производства азота в электронной промышленности; Конкретные значения зависят от производителя и класса.
| Рабочий параметр | Типичный диапазон | Влияние на чистоту азота | Влияние на скорость восстановления |
|---|---|---|---|
| Входное давление (МПа) | 0,5–0,8 | Более высокое давление увеличивает чистоту | Более высокое давление снижает восстановление |
| Температура воздуха на входе (°C) | 20–40 | Более высокая температура снижает чистоту | Более высокая температура снижает восстановление |
| Время цикла (с) | 60–120 | Более длительные циклы способствуют чистоте | Более короткие циклы способствуют выздоровлению |
| Заданное значение чистоты азота (%) | 99,5–99,999 | Более высокая уставка увеличивает потребность в воздухе | Извлечение приходится на более высокую чистоту |
Ключевым моментом является то, что чистота и степень восстановления являются обратными параметрами производительности. Чтобы получить 99,999% азота, цикл PSA должен быть продлен, что позволяет кислороду занять больше микропор CMS и, таким образом, снижает количество азота, извлекаемого из каждого цикла. Для приложений в области электроники, где чистота и объем имеют решающее значение, выбор CMS должен быть согласован с алгоритмом управления PSA. Марки низкой чистоты, используемые для содержания азота 99,5%, не будут просто «работать дольше» для достижения чистоты 99,999%; им физически не хватает пористой структуры для отделения азота на этом уровне.
Выбор подходящей марки CMS для применения в электронике
Первое решение, с которым сталкивается производитель электроники, — это выбор между стандартными марками CMS и специальными марками высокой чистоты. В таблице ниже сравниваются два распространенных типа CMS и их значение для азотной системы PSA.
| Параметр | Стандартная система управления контентом | CMS высокой чистоты |
|---|---|---|
| Типичная достигнутая чистота | 99,5%–99,9% | 99,99%–99,999% |
| Скорость восстановления при номинальной чистоте | 40%–50% | 25%–35% |
| Диапазон микропор | 0,4–0,6 нм | 0,3–0,5 нм |
| Относительная стоимость за тонну | Базовый уровень | 1,5×–2× базовый уровень |
| Типичное использование электроники | Пайка волной, очистка памяти | Пайка оплавлением, инертизация пластин |
Для производителя электроники, использующего азот различных уровней чистоты, практический подход заключается в установке двух систем PSA: одна со стандартной CMS для объемной инертизации с чистотой 99,5 % (волновая пайка, шкафы для хранения, очистка трафаретов паяльной пасты), а другая с CMS высокой чистоты для критических этапов с чистотой 99,99 % или выше (пайка оплавлением в атмосфере азота, запекание компонентов, перчаточные боксы в чистых помещениях). Это позволяет избежать переплаты за CMS высокой чистоты там, где она не требуется, и избежать ущерба для чистоты там, где она есть.
Практические соображения по приобретению CMS для электронных приложений
Торговец CMS для приложений электроники — это не просто поставщик материалов. Покупку следует оценивать по следующим критериям, выходящим за рамки описания продукта:
- Стабильность размера частиц. Попросите у производителя кривую распределения частиц по размерам, а не просто одно среднее число. Частицы CMS размером 1,8–2,2 мм являются обычными для систем PSA, но широкое распространение может вызвать локальное уплотнение слоя и более высокие перепады давления. Особенно чувствительны к этому заводы электроники с ограниченным запасом компрессоров.
- Стабильность влажности и адсорбционной способности. CMS, подвергающийся воздействию влаги во время хранения или обращения, теряет адсорбционную способность. Проверьте, поставляется ли поставщик в запечатанных стальных бочках с влагопоглотителем и имеет ли продукт заявленный срок годности при таких условиях.
- Совместимость фильтров. Слой CMS часто защищается входным фильтром, за которым следует выходной фильтр. Убедитесь, что степень твердости CMS соответствует конструкции фильтра. Если система CMS имеет высокое пылеобразование, выходной фильтр засорится раньше, и его, возможно, придется заменять чаще, чем это предусмотрено стандартным графиком технического обслуживания системы PSA.
- Поддержка поставщиков для оптимизации системы. Когда производитель электронов использует систему PSA с высокой чистотой, CMS работает ближе к своим физическим пределам. Поставщик должен быть в состоянии предоставить рабочие рекомендации по времени цикла, настройкам выравнивания и параметрам регенерации. Поставщик, который поставляет только материалы, не оказывая технической поддержки, менее подходит для электронной промышленности, где технологические газы напрямую связаны с выходом продукции.
Контекст приложения также имеет значение. Электроника и полупроводниковые азотные системы обычно требуется скоординированная конструкция блока PSA, буферного резервуара и фильтрации в точке использования. CMS, выбранная только на основе чистоты, может работать неэффективно, если время цикла системы выходит за пределы предполагаемого диапазона. Всегда рекомендуется сообщать фактические рабочие параметры PSA поставщику CMS до окончательного определения сорта.
Вопросы стоимости жизненного цикла
Цена CMS составляет скромную часть общей стоимости владения системой производства азота в течение 10-летнего периода. Более значительные затраты — это энергия сжатого воздуха, трудозатраты на техническое обслуживание, замена фильтров и простои из-за проблем с чистотой. Более дешевый сорт CMS, который обеспечивает на 2% меньшую степень извлечения при той же чистоте, навсегда увеличит потребление электроэнергии воздушными компрессорами завода. За 10-летний срок службы этот штраф за энергопотребление может в несколько раз превысить первоначальную стоимость покупки CMS.
В производстве электроники затраты, связанные с простоем, обычно намного превышают затраты на электроэнергию. Если слой CMS выйдет из строя преждевременно и потребуется пополнить систему PSA, завод может потерять полную производственную смену. Этот риск явно благоприятствует использованию марки CMS с проверенной репутацией в аналогичных приложениях в области электроники, даже если цена за тонну выше. Правильный расчет – это стоимость года надежной эксплуатации, а не стоимость тонны на момент покупки.
Как указать CMS для завода электроники
При написании спецификации CMS для объекта электроники с самого начала следует определить следующие параметры:
- Требуемая чистота азота для каждого основного этапа процесса (например, 99,99 % для оплавления, 99,5 % для пайки волновой пайкой, 99,99 % для хранения компонентов).
- Максимальный расход азота в нормальных кубических метрах в час при самом сложном сценарии эксплуатации.
- Диапазон условий воздуха на входе: давление, температура и содержание влаги на входе в систему PSA, включая наихудшие летние условия.
- Насыпная плотность CMS, диапазон размеров частиц и значения твердости, которые поставщик должен подтвердить.
- Гарантированная скорость восстановления при заданном уровне чистоты с определенным методом испытаний и допуском измерений.
- Срок поставки и форма поставки (тип барабана, вес, способ запечатывания, диапазон температур хранения).
Спецификация с этими позициями дает как производителю, так и поставщику CMS четкую основу для оценки. Для покупателей, которым неудобно определять значение степени извлечения, приемлемой альтернативой является запрос поставщика предоставить полную кривую производительности для трех различных степеней чистоты.
Оценка поставщиков CMS для электронной промышленности
Не все поставщики CMS имеют опыт работы в секторе электроники. Следующие вопросы могут помочь в составлении короткого списка квалифицированных поставщиков:
- Может ли поставщик предоставить эталонные установки на заводах электроники, а не только общепромышленные азотные установки PSA?
- Имеет ли поставщик документированные процедуры контроля качества гранулометрического состава, твердости и адсорбционной способности в каждой партии?
- Какова максимальная месячная производственная мощность поставщика для конкретного рассматриваемого сорта CMS?
- Предлагает ли поставщик группу технического обслуживания, которая может помочь в устранении неисправностей PSA за пределами самого сита?
- Подкреплен ли продукт CMS спецификациями, в которых указаны характеристики при различных температурах и давлениях, а не просто одно номинальное значение?
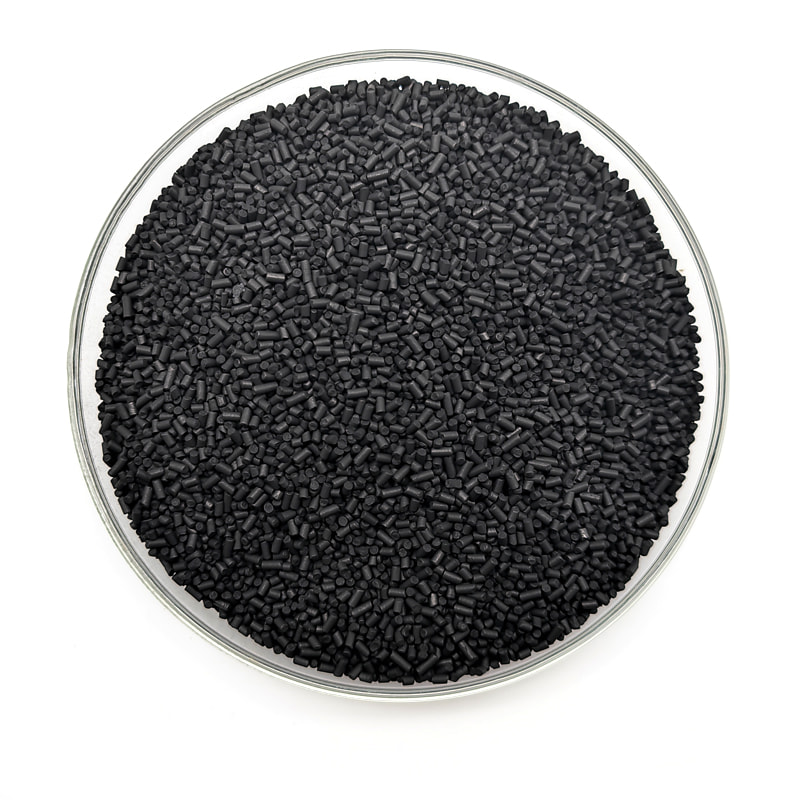
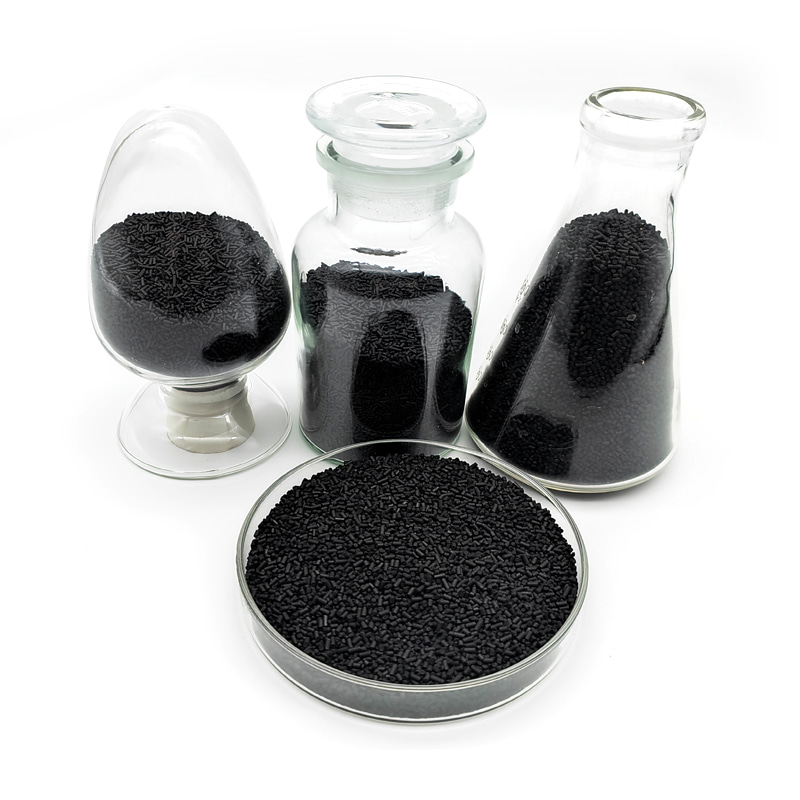
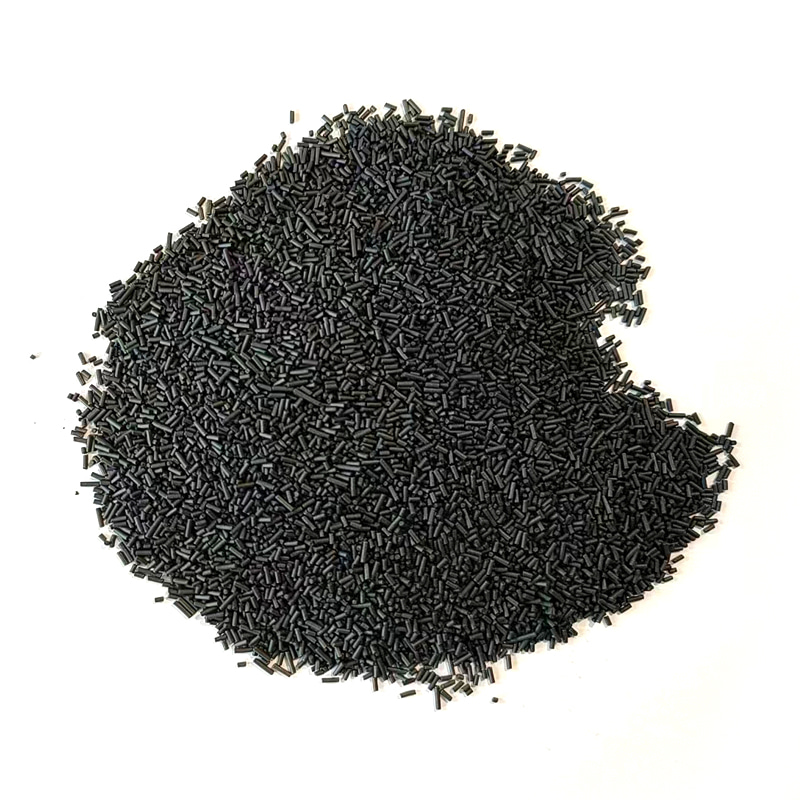
Поставщики, которые производят CMS из прекурсоров пористого углерода на основе смол, обычно демонстрируют более последовательный контроль микропор, чем те, которые полагаются на способы использования активированного угля на основе угля или скорлупы кокосового ореха. Химический состав прекурсора влияет на распределение пор по размерам, а материалы на основе смол обычно обеспечивают более узкое окно пор, что полезно для чистоты азота электронной промышленности. Производитель, который контролирует как прекурсор, так и процесс карбонизации, а не покупает необработанный CMS и перепродает его, обычно имеет больше возможностей гарантировать стабильность от партии к партии. Для справки: продукт углеродного молекулярного сита является примером CMS на основе смолы, поставляемого для применения с азотом PSA.
Вывод: выбирайте CMS, основываясь на требованиях процесса, а не на основе таблицы данных.
Электронная промышленность предъявляет более строгие требования к характеристикам углеродных молекулярных сит, чем большинство отраслей, использующих азот. Правильная марка CMS – это та, которая обеспечивает требуемую чистоту азота при фактическом рабочем давлении и температуре установки, с достаточно низкой степенью восстановления, чтобы обеспечить энергоэффективность, но не настолько низкой, чтобы компрессор стал узким местом. Пылеобразование, механическая твердость и стабильность партии одинаково важны, поскольку они определяют долгосрочную стабильность подачи азота.
Производителям электроники следует работать с поставщиками CRM, которые понимают динамику системы PSA и могут предоставить рекомендации для конкретных приложений. Определив требования к чистоте для каждой точки использования, подтвердив производительность сита в рабочих границах и оценив производственные возможности поставщика и обеспечение качества, завод электроники может обеспечить подачу азота, которая защитит как выход продукта, так и эксплуатационные затраты. Опыта с бракованной партией микрочипов на начальном этапе можно избежать — процесс выбора сита просто должен быть таким же дисциплинированным, как и сам процесс производства электроники.
 Электронная почта
anhuilisa@126.com
 Телефон
+86 18603224420
 Адрес
№26 улица Куншань, Зона экономического развития Сюаньчжоу, город Лицяо, район Сюаньчжоу, город Сюаньчэн, провинция Аньхой, КНР
- ЭЛЕКТРОНИКА И ПОЛУПРОВОДНИКИ
- Нефтехимическая промышленность
- ТЕРМИЧЕСКАЯ ОБРАБОТКА МЕТАЛЛА
- ЕДА И НАПИТКИ
- Фармацевтика и здравоохранение
- ЭНЕРГИЯ И БЕЗОПАСНОСТЬ
- НОВЫЕ МАТЕРИАЛЫ И ИНТЕЛЛЕКТУАЛЬНОЕ ПРОИЗВОДСТВО
- Азотное отверждение шин
- Лабораторный приборный газ-носитель
- Промышленная продувка и вытеснение
Авторское право Anhui Zhuoxu New Material Technology Co., Ltd. Все права защищены.